2026-10-09
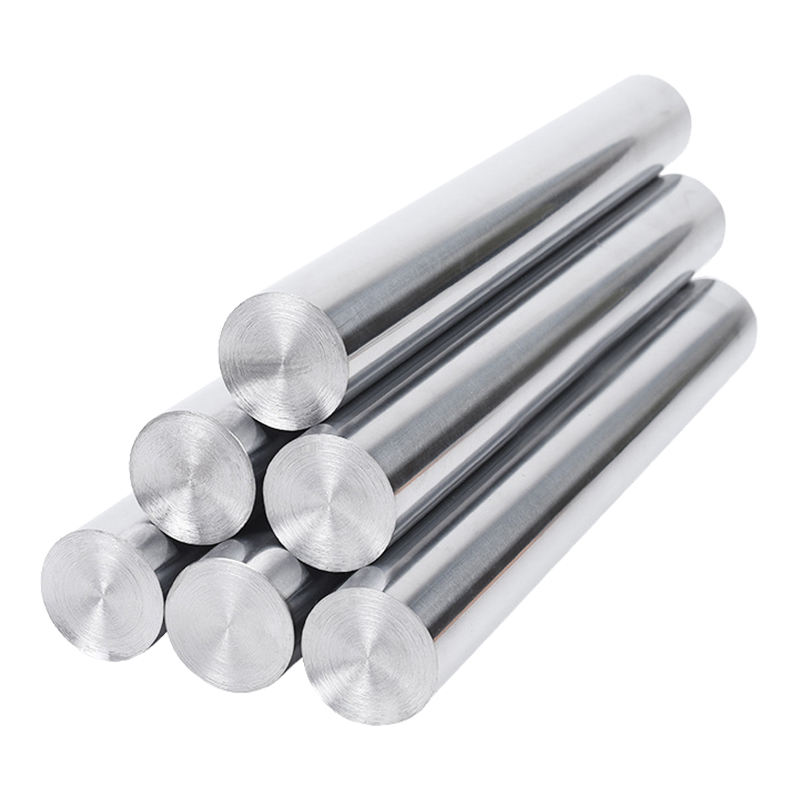
ก้านลูกสูบเคลือบเป็นหนึ่งในองค์ประกอบที่กำหนดอายุการใช้งานของกระบอกไฮดรอลิกอย่างเงียบๆ มันเป็นพื้นผิวเคลื่อนที่เพียงพื้นผิวเดียวที่กระบอกสูบเปิดออกสู่โลกภายนอก และเศษหิน รอยขีดข่วน คราบเกลือ หรือหลุมสนิมทุกอันที่ตกลงบนนั้นในที่สุดจะเดินทางกลับเข้าไปใต้ซีลและเข้าไปในน้ำมัน ก่อนที่กระบอกสูบจะพังลงในสนาม พื้นผิวของแท่งเหล็กมักจะบอกเล่าเรื่องราวอยู่แล้ว
เครื่องจักร Wuxi Qunke ได้สร้างกระบอกไฮดรอลิก กระบอกสูบนิวแมติก และก้านลูกสูบที่มีความแม่นยำมาตั้งแต่ปี 2008 และงานเคลือบก็เป็นส่วนหนึ่งของกิจวัตรประจำวันมาเกือบตลอดเวลา ต่อไปนี้เป็นคำแนะนำเชิงปฏิบัติ: สิ่งที่การเคลือบเกิดขึ้นจริงบนก้าน การรักษาพื้นผิวแบบใดที่เหมาะกับสภาพการทำงาน และวิธีที่ตัวเลือกมีปฏิกิริยากับซีล ของเหลว และการบำรุงรักษา
ในทางกลไก ก้านลูกสูบจะถ่ายเทภาระจากลูกสูบออกไปทางฝาสูบ พื้นที่สองแห่งที่แตกต่างกันของส่วนเดียวกันทำหน้าที่สองงานที่แตกต่างกันโดยสิ้นเชิง ใต้ซีล ก้านเป็นพื้นผิวเลื่อน และความทนทานต่อเส้นผ่านศูนย์กลาง ความกลม และความหยาบของก้านจะเป็นตัวกำหนดว่าซีลจะคงแรงกดได้นานหลายปีหรือเริ่มร้องไห้หลังจากผ่านไปสองสามพันรอบ ภายนอกกระบอกสูบ แท่งเดียวกันคือพื้นผิวโครงสร้างเปลือยที่เผชิญกับฝน ฝุ่น กรวด เกลือ และสารเคมีชะล้าง
การเคลือบคือวิธีการแยกงานทั้งสองออกจากกัน เหล็กฐานให้ความแข็งแรงและความแข็ง ขณะที่สารเคลือบให้ความแข็ง แรงเสียดทานต่ำ และป้องกันการกัดกร่อนตรงจุดที่เกิดความเสียหาย
เหล็กกล้าคาร์บอน เช่น 1045 และ 4140 เป็นปัจจัยหลักในการผลิตเหล็กเส้น แต่หากไม่เคลือบจะทำให้เกิดสนิมได้อย่างรวดเร็วในอากาศชื้นหรือชายฝั่ง เมื่อสนิมเริ่มขึ้น หลุมจะกลายเป็นขอบที่มีฤทธิ์กัดกร่อน ซึ่งจะทำให้วัสดุหลุดออกจากขอบซีล และการรั่วไหลก็เริ่มขึ้นก่อนที่สิ่งใดจะดูแตกหักอย่างเห็นได้ชัด แม้กระทั่งก่อนที่จะเกิดรูพรุน การเสียดสีแบบแห้งระหว่างเหล็กเปลือยกับโพลียูรีเทนหรือซีล NBR จะทำให้อุณหภูมิในพื้นที่เพิ่มขึ้นและเร่งการสึกหรอ
เหล็กกล้าไร้สนิมแก้ปัญหาด้านการกัดกร่อนได้แต่ก็นำมาซึ่งปัญหาในตัวมันเอง: สเตนเลสค่อนข้างอ่อน เสี่ยงต่อการครูด และมีราคาแพงเมื่อมีเส้นผ่านศูนย์กลางขนาดใหญ่ สำหรับแท่งไฮดรอลิกและนิวแมติกส่วนใหญ่ คำตอบในทางปฏิบัติคือเหล็กกล้าคาร์บอนหรือโลหะผสมเคลือบ โดยการเคลือบที่เลือกไว้ตามสภาพแวดล้อมที่เครื่องจักรใช้งานได้จริง
ชื่อการเคลือบอาจทำให้สับสนได้เนื่องจากบางชื่ออธิบายถึงครอบครัวมากกว่าสูตรอาหารเดี่ยวๆ ในทางปฏิบัติ เส้นทางที่ปรากฏบ่อยที่สุดบนก้านลูกสูบแบ่งออกเป็นสี่กลุ่ม ได้แก่ ชุบโครเมี่ยมด้วยไฟฟ้า ชั้นเคลือบด้วยไฟฟ้าคอมโพสิต ชั้นที่ใช้ความร้อน เช่น การหุ้มเซรามิกและเลเซอร์ และการบำบัดด้วยการแพร่กระจาย เช่น QPQ
ฮาร์ดโครมยังคงเป็นค่าเริ่มต้นสำหรับบริการไฮดรอลิกทั่วไป และด้วยเหตุผลที่ดี โดยทั่วไปชั้นเคลือบด้วยไฟฟ้าจะมีความหนา 20 ถึง 50 ไมครอน มีความหนาประมาณ 800 ถึง 1,000 HV และมีค่าสัมประสิทธิ์แรงเสียดทานต่ำมากเมื่อเทียบกับสารประกอบซีลทั่วไป การผสมผสานดังกล่าวจะช่วยลดอุณหภูมิของซีลและต้านทานอนุภาคขัดถูขนาดเล็กที่ผ่านที่ปัดน้ำฝน
จุดอ่อนของมันคือความพรุนและการแตกร้าวขนาดเล็ก ในเครื่องจักรภายในอาคารที่มีการหล่อลื่นอย่างดี สิ่งนี้ไม่ค่อยมีความสำคัญ แต่ในสภาพแวดล้อมชายฝั่งหรือทางเคมี การกัดกร่อนสามารถเล็ดลอดผ่านรอยแตกเล็กๆ เหล่านั้นและยกชั้นจากด้านล่างขึ้นได้ นั่นคือสาเหตุว่าทำไมชั้นคอมโพสิตจึงมีอยู่
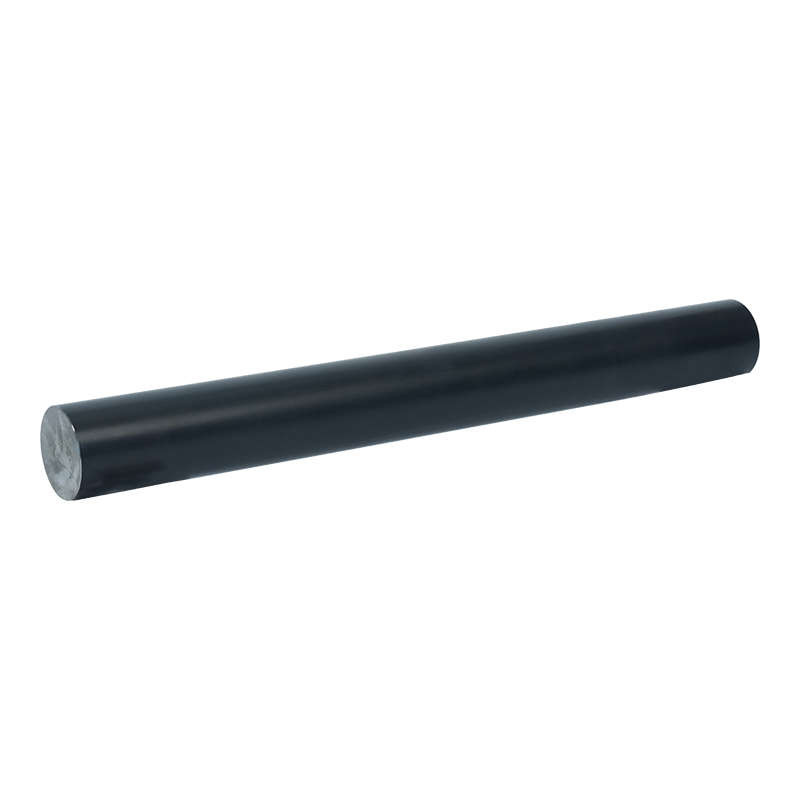
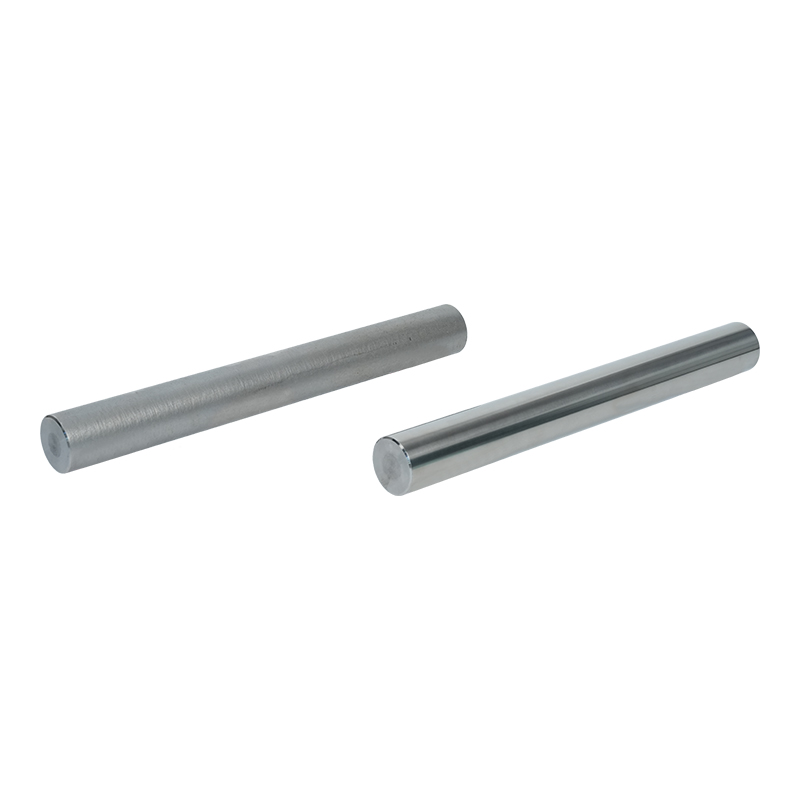
 แกนลูกสูบกระบอกไฮดรอลิกชุบฮาร์ดโครม ก้านลูกสูบเคลือบโครเมียมด้วยไฟฟ้าสำหรับกระบอกไฮดรอลิก มีให้เลือกทั้งเกรดเหล็กและสเตนเลส ควบคุมความหนาได้และการตัดเฉือนแบบกำหนดเอง ดูผลิตภัณฑ์ →
เส้นทางแบบคอมโพสิตจะมีชั้นที่นุ่มนวลและทนทานต่อการกัดกร่อนมากขึ้นด้านล่างและมีชั้นฮาร์ดโครมอยู่ด้านบน โครเมียมสีขาวนวลเป็นชั้นฐานโดยมีฮาร์ดโครมอยู่เหนือเป็นการจับคู่ที่คุ้นเคย และนิกเกิลตามด้วยฮาร์ดโครเมียมก็ทำงานบนหลักการเดียวกัน: ชั้นกั้นจะปิดกั้นความชื้นและสารเคมี ในขณะที่ชั้นนอกจะรับการสึกหรอ ทั้งสองต้องการขั้นตอนการชุบเพิ่มเติม ระยะเวลารอคอยนานขึ้น และการควบคุมการอาบน้ำที่เข้มงวดมากขึ้น ดังนั้นจึงมักจะสงวนไว้สำหรับอุปกรณ์ที่ใช้งานกลางแจ้งหรือใกล้น้ำเกลืออย่างแท้จริง
Quench-polish-quench เป็นการบำบัดแบบแพร่กระจายแทนที่จะเป็นชั้นที่สะสม: พื้นผิวจะถูกไนไตรด์ในอ่างเกลือ ขัดเงา แล้วออกซิไดซ์ เนื่องจากไม่มีการเติมสิ่งใดที่ด้านบน จึงไม่มีชั้นที่สามารถหลุดล่อนออกไปได้ และการเปลี่ยนแปลงขนาดก็น้อยมาก ซึ่งทำให้ QPQ น่าสนใจสำหรับแท่งเหล็กเส้นบางและชิ้นส่วนที่ยึดด้วยพิกัดความเผื่อที่แคบ อย่างไรก็ตาม เคสนี้มีความตื้น โดยทั่วไปมีขนาดหลายสิบไมครอน ดังนั้นจึงไม่ใช่วิธีการเซาะร่องลึกหรือการเสียดสีอย่างหนัก
ตารางด้านล่างสรุปการเปรียบเทียบเส้นทางเหล่านี้ในแง่การผลิตในแต่ละวัน ตัวเลขนี้เป็นช่วงทั่วไปแทนที่จะเป็นข้อกำหนดเฉพาะ เนื่องจากความหนาของชั้นมักจะตกลงกันในแต่ละโครงการ
| เส้นทางการเคลือบ | ชั้นทั่วไป | กำลังหลัก | พอดีที่สุด | จุดที่น่าจับตามอง |
|---|---|---|---|---|
| ชุบฮาร์ดโครม | 20-50 ไมโครเมตร | ทนต่อการสึกหรอและมีแรงเสียดทานต่ำ | กระบอกสูบไฮดรอลิกและนิวแมติกทั่วไปในสภาวะปานกลาง | รูพรุนและรอยแตกขนาดเล็กสามารถทำให้เกิดการกัดกร่อนเริ่มต้นข้างใต้ได้ |
| โครเมียมขาวน้ำนมบวกฮาร์ดโครม | สองชั้น รวม 30-60 µm | การป้องกันการกัดกร่อนผสมผสานกับพื้นผิวด้านนอกที่แข็ง | อุปกรณ์ชื้นชายฝั่งและเคลื่อนที่ | ขั้นตอนกระบวนการมากขึ้นและการควบคุมการอาบน้ำที่เข้มงวดยิ่งขึ้น |
| นิกเกิลบวกฮาร์ดโครเมียม | สองชั้น รวม 30-70 µm | อุปสรรคที่แข็งแกร่งต่อสารเคมีและเกลือ | หน้าที่ทางทะเล เคมี และเหมืองแร่ | เคมีอาบน้ำนิกเกิลต้องได้รับการตรวจสอบอย่างใกล้ชิด |
| เซรามิก (สเปรย์พลาสม่า) | 100-300 ไมโครเมตร | การขัดถูและทนต่ออุณหภูมิสูง | การเสียดสีที่รุนแรงและสภาพการทำงานที่ร้อน | ต้องการการเจียรเพชร ตรวจสอบความเข้ากันได้ของสารประกอบซีล |
| การหุ้มด้วยเลเซอร์ | 0.3-2 มม. ก่อนการตัดเฉือน | ชั้นสึกหรอที่หนาและยึดติดทางโลหะวิทยา | การทำเหมืองแร่ การขุดลอก การปรับปรุงทะเลและร็อด | ต้นทุนต่อชิ้นส่วนที่สูงขึ้นและค่าเผื่อการตัดเฉือนเพิ่มเติม |
| การรักษาด้วยคิวพีคิว | กรณีการแพร่กระจาย 10-30 µm | ทนต่อการสึกหรอและการกัดกร่อนโดยแทบไม่มีการบิดเบือน | แท่งและชิ้นส่วนบางถูกยึดให้มีความคลาดเคลื่อนแน่น | ความลึกของเคสมีจำกัด ไม่ใช่วิธีรักษาการเซาะร่องลึก |
สภาพแวดล้อมมักจะตอบคำถามเกี่ยวกับการเคลือบได้เร็วกว่าแค็ตตาล็อกใดๆ หากมีเกลือ กรด หรือสารเคมีในกระบวนการ การตัดสินใจจะนำไปสู่การกัดกร่อน และชั้นกั้นจะเคลื่อนไปด้านหน้า หากมีทราย แร่ หรือตะกรัน การตัดสินใจเกิดจากการเสียดสีและความแข็งบวกกับความหนาของชั้นมีความสำคัญมากกว่า
เมื่อการเสียดสีและความร้อนมาบรรจบกัน การเคลือบเซรามิกจึงเข้ามาแทนที่ ชั้นอลูมินา-ไททาเนียที่พ่นด้วยพลาสมาซึ่งมีความหนาเพียงไม่กี่ร้อยไมครอนนั้นแข็งกว่าโครเมียมและทนทานต่ออุณหภูมิพื้นผิวที่สูงกว่า ซึ่งเป็นสาเหตุว่าทำไมจึงปรากฏบนกระบอกสูบที่ทำงานใกล้เตาเผาหรือจัดการกับวัสดุร้อน หลังจากนั้นจำเป็นต้องเจียรเพชรเพื่อให้ได้ผิวเคลือบที่เป็นมิตรกับสิ่งแวดล้อม และควรตรวจสอบสารประกอบซีลบางชนิดก่อนดำเนินการ
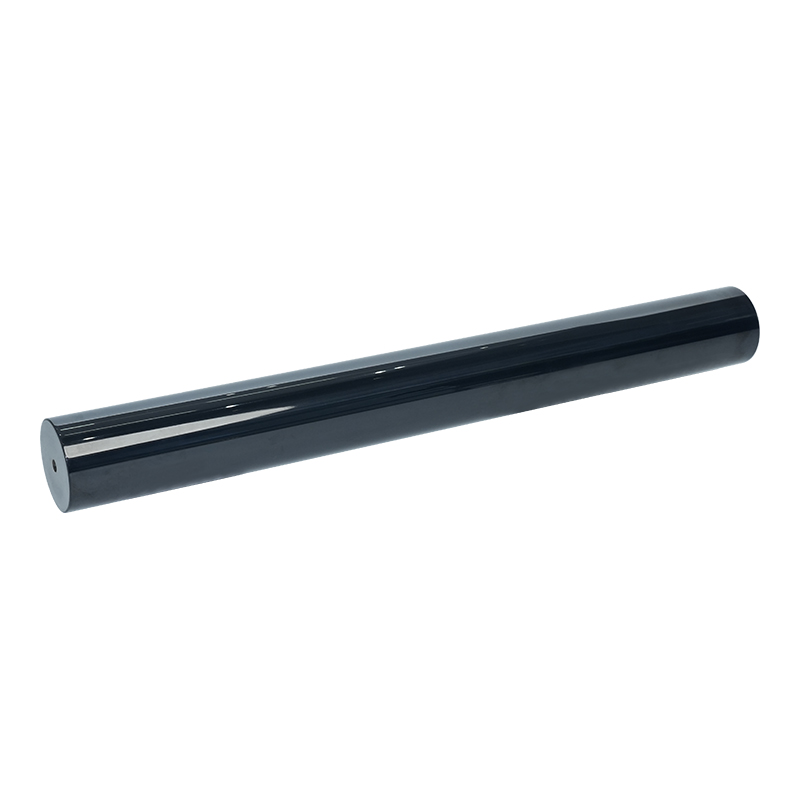
 แกนลูกสูบกระบอกไฮดรอลิกเคลือบเซรามิก การเคลือบเซรามิกพ่นด้วยพลาสม่าสำหรับก้านลูกสูบไฮดรอลิก มีให้เลือกในซิลิคอนไนไตรด์ อลูมินา/ซิลิคอนคาร์ไบด์ และตัวเลือกนาโนเซรามิกสำหรับความต้านทานการสึกหรอและการกัดกร่อน ดูผลิตภัณฑ์ →
การเคลือบไม่เคยตัดสินจากความแข็งเพียงอย่างเดียว ความหยาบภายใต้ซีลเป็นสิ่งที่ซีลสัมผัสได้จริง ดังนั้นพื้นผิวที่แข็งแต่หยาบสามารถสึกหรอได้เร็วกว่าพื้นผิวที่นุ่มและเรียบเนียนกว่า Chrome มีความเรียบเนียนและให้อภัยอย่างเป็นธรรมชาติ พื้นผิวเซรามิกและหุ้มด้วยเลเซอร์จะต้องกราวด์และขัดเงากลับไปที่ Ra ที่มีการควบคุมก่อนการประกอบ ทิศทางการเจียรก็มีความสำคัญเช่นกัน เนื่องจากรอยเกลียวสามารถทำหน้าที่เป็นช่องปั๊มขนาดเล็กได้
รายละเอียดการผลิตสองรายการนั้นมองข้ามได้ง่าย ขั้นแรก ควรอบเหล็กที่มีความแข็งแรงสูงหลังการชุบเพื่อลดความเสี่ยงของการเปราะของไฮโดรเจน ประการที่สอง ความหนาของชั้นจะเปลี่ยนเส้นผ่านศูนย์กลางที่ทำเสร็จแล้ว ดังนั้นจึงต้องวางแผนค่าเผื่อการเจียรตั้งแต่เริ่มต้น แทนที่จะแก้ไขที่ส่วนท้ายของสายการผลิต
แท่งเคลือบและส่วนประกอบแท่งเคลือบของเราอยู่ในอุปกรณ์อนุรักษ์น้ำ โลหะวิทยา เครื่องจักรก่อสร้าง อุปกรณ์เรือและท่าเรือ อุปกรณ์บ่อน้ำมัน เครื่องจักรทำเหมือง เครื่องตอกเสาเข็ม และรถขุด รูปแบบมีความสอดคล้อง: ยิ่งสภาพแวดล้อมรุนแรงขึ้นและระยะเวลาการบำรุงรักษานานขึ้น ข้อมูลจำเพาะก็จะเคลื่อนจากโครเมียมชั้นเดียวไปสู่พื้นผิวคอมโพสิต เซรามิก หรือหุ้มด้วยเลเซอร์มากขึ้นเท่านั้น
การหุ้มด้วยเลเซอร์เป็นเส้นทางที่เราแนะนำเมื่อการสึกหรอรุนแรงมาก หรือเมื่อแท่งราคาแพงมีค่าควรแก่การช่วยเหลือแทนที่จะเปลี่ยนใหม่ เนื่องจากชั้นดังกล่าวถูกยึดเหนี่ยวทางโลหะกับโลหะฐานและสามารถสร้างขึ้นได้ตั้งแต่หนึ่งมิลลิเมตรขึ้นไป ชั้นดังกล่าวจะทนต่อแรงกระแทกและการเสียดสีหยาบที่อาจดึงชั้นที่ชุบด้วยไฟฟ้าบางๆ ออก และยังทำให้แท่งที่สึกหรอมีอายุการใช้งานครั้งที่สองอีกด้วย
 ก้านลูกสูบหุ้มกระบอกสูบด้วยเลเซอร์ ก้านลูกสูบหุ้มด้วยเลเซอร์พร้อมชั้นโลหะผสมนิกเกิล โคบอลต์ หรือเหล็ก เสร็จสิ้นโดยการเจียรเพื่อการสึกหรอ การกัดกร่อน และการใช้งานที่อุณหภูมิสูง ดูผลิตภัณฑ์ →
สารเคลือบเหล่านี้ไม่สามารถคาดเดาได้หากไม่มีระเบียบวินัยในกระบวนการ นับตั้งแต่ได้รับการรับรอง ISO 9001 และ ISO 14001 ในปี 2011 เราได้สร้างการผลิตแกนของเราโดยใช้เครื่องเจียรและขัดเงา CNC และสายการผลิตการชุบที่ชาญฉลาดและควบคุมสิ่งแวดล้อม โดยมีการตรวจสอบความหนาของชั้นเคลือบ การยึดเกาะ และผิวสำเร็จในแต่ละขั้นตอน แทนที่จะตรวจสอบเฉพาะในการตรวจสอบขั้นสุดท้ายเท่านั้น
ความจุมีความสำคัญพอๆ กับการควบคุม ขณะนี้โรงงานของเราครอบคลุมพื้นที่มากกว่า 25,000 ตารางเมตร และการขยายตัวในปี 2565 ได้เพิ่มโรงงานขนาด 20,000 ตารางเมตรในอู๋ซี ควบคู่ไปกับสาขา Loudi ของเรา ซึ่งทำให้สามารถสั่งชุดและประกอบแบบกำหนดเองได้บนพื้นเดียวกัน หากคุณต้องการเจาะลึกลงไปในด้านการตัดเฉือนของเรื่องราว โปรดอ่านหมายเหตุของเรา จริงๆ แล้วอะไรที่ทำให้คันเบ็ดแม่นยำ อธิบายวิธีการอดทนและเสร็จสิ้นการทำงานบนพื้นโรงงาน
ปัญหาการเคลือบส่วนใหญ่ที่เราเห็นคือปัญหาด้านคุณสมบัติมากกว่าปัญหาการผลิต รายละเอียดเล็กๆ น้อยๆ ที่ส่งไปพร้อมกับการสอบถามจะช่วยประหยัดเวลากลับไปกลับมาได้มากในภายหลัง:
ด้วยข้อมูลดังกล่าว คำแนะนำในการเคลือบมักจะใช้เวลาแลกเปลี่ยนระยะสั้นหนึ่งครั้ง และสามารถผลิตแท่งตัวอย่างได้ก่อนที่จะดำเนินการครบชุด
A ก้านลูกสูบเคลือบ เป็นส่วนเล็กๆ ของเครื่องจักรและเป็นส่วนใหญ่ของความน่าเชื่อถือ การเลือกชั้นที่ตรงกับสภาพการทำงานจริง แทนที่จะเป็นชั้นที่ดูน่าประทับใจที่สุดบนกระดาษ เป็นสิ่งที่ช่วยให้กระบอกสูบแห้ง ซีลไม่เสียหาย และมีระยะเวลาการบำรุงรักษายาวนาน หากคุณไม่แน่ใจว่าเส้นทางใดที่เหมาะกับการสมัครของคุณ โปรดส่งเงื่อนไขการทำงานมาให้เรา แล้วเราจะอธิบายตัวเลือกต่างๆ กับคุณ
ติดต่อเรา
+86-137-0618-5800
เลขที่ 3 ถนน Dujuan West เมือง Hudai เขต Binhu เมืองอู๋ซี มณฑลเจียงซู
ได้รับการติดต่อ
มือถือ