เหตุใดการชุบฮาร์ดโครมแบบดั้งเดิมจึงได้รับการพิจารณาใหม่
การชุบฮาร์ดโครมเป็นการเคลือบเริ่มต้นสำหรับ ก้านลูกสูบเคลือบ มานานหลายทศวรรษ เนื่องจากให้ความสมดุลที่แข็งแกร่งในด้านความต้านทานการสึกหรอ การป้องกันการกัดกร่อน และต้นทุนที่ค่อนข้างต่ำ แต่กระบวนการชุบนั้นขึ้นอยู่กับโครเมียมเฮกซะวาเลนต์ ซึ่งอยู่ภายใต้กฎระเบียบด้านสิ่งแวดล้อมและความปลอดภัยในสถานที่ทำงานที่เข้มงวดมากขึ้นในหลายภูมิภาค ความกดดันด้านกฎระเบียบนี้ไม่ได้ตัดฮาร์ดโครมออกเป็นทางเลือก แต่ได้ผลักดันให้ผู้ผลิตประเมินเทคโนโลยีการเคลือบทางเลือกที่ตรงกับประสิทธิภาพโดยไม่ต้องมีภาระในการปฏิบัติตามข้อกำหนดด้านสิ่งแวดล้อมแบบเดียวกัน
การเปลี่ยนแปลงนี้ไม่ได้เป็นเพียงกฎระเบียบเท่านั้น การเคลือบทางเลือกบางส่วนที่กลายเป็นสารทดแทนนั้นมีประสิทธิภาพเหนือกว่าฮาร์ดโครมแบบดั้งเดิมในสถานการณ์การสึกหรอและการกัดกร่อนที่เฉพาะเจาะจง ซึ่งหมายความว่าการสนทนาได้ก้าวไปไกลกว่าการปฏิบัติตามข้อกำหนดทั่วไป และไปสู่การเปรียบเทียบประสิทธิภาพที่แท้จริงสำหรับการใช้งานบางอย่าง
การแคร็กแบบไมโครใน Hard Chrome ไม่ใช่ข้อบกพร่องเสมอไป
รายละเอียดประการหนึ่งที่สร้างความประหลาดใจให้กับผู้ที่ยังไม่คุ้นเคยกับข้อกำหนดเฉพาะของก้านลูกสูบไฮดรอลิกแบบเคลือบก็คือ การชุบฮาร์ดโครมโดยธรรมชาติจะพัฒนาเครือข่ายของรอยแตกขนาดเล็กซึ่งเป็นส่วนหนึ่งของกระบวนการชุบ และนี่ไม่ใช่สัญญาณของคุณภาพที่ไม่ดีโดยอัตโนมัติ รอยแตกขนาดเล็กเหล่านี้เกิดขึ้นเนื่องจากความเครียดภายในที่สะสมตัวเมื่อชั้นโครเมียมสะสม และในกระบวนการชุบที่ได้รับการควบคุมอย่างเหมาะสม รอยแตกเหล่านี้จะมีการกระจายเท่าๆ กันและยังคงตื้นพอที่จะไม่กระทบต่อประสิทธิภาพโดยรวมของการเคลือบ
เมื่อ Micro-Cracking กลายเป็นปัญหาที่แท้จริง
ปัญหาเกิดขึ้นเมื่อรอยแตกร้าวมีการกระจายไม่สม่ำเสมอ มีความลึกเกินกว่าที่คาดไว้ หรือเชื่อมต่อกันเพื่อสร้างเส้นทางต่อเนื่องลงไปที่โลหะฐาน ในกรณีดังกล่าว ความชื้นหรือสารปนเปื้อนที่มีฤทธิ์กัดกร่อนสามารถเคลื่อนตัวผ่านสารเคลือบและเริ่มโจมตีพื้นผิวด้านล่าง ส่งผลให้สารเคลือบยกขึ้นหรือหลุดล่อนในที่สุด แม้ว่าพื้นผิวอาจยังดูไม่บุบสลายเมื่อมองจากภายนอกก็ตาม
การแตกตัวของไฮโดรเจน: ความเสี่ยงที่เกิดจากกระบวนการชุบนั่นเอง
กระบวนการชุบด้วยไฟฟ้าที่ใช้ในการชุบฮาร์ดโครมสามารถนำอะตอมของไฮโดรเจนเข้าไปในเหล็กฐานได้ในระหว่างปฏิกิริยาการชุบ และหากปล่อยทิ้งไว้โดยไม่ผ่านการบำบัด ไฮโดรเจนนี้สามารถย้ายเข้าไปในโครงสร้างผลึกของโลหะ และทำให้แท่งเหล็กเปราะมากกว่าข้อกำหนดวัสดุดั้งเดิมที่แนะนำ นี่เป็นข้อกังวลโดยเฉพาะสำหรับแท่งเหล็กที่มีความแข็งแรงสูง เนื่องจากโลหะผสมที่มีความแข็งแรงสูงมีแนวโน้มที่จะไวต่อการแตกตัวของไฮโดรเจนมากกว่าวัสดุที่มีความแข็งแรงต่ำกว่า
- การอบหลังการชุบซึ่งเป็นขั้นตอนการรักษาความร้อนแบบควบคุม ใช้เพื่อขับไฮโดรเจนที่ถูกดูดซับกลับออกจากโลหะฐาน
- การอบจะต้องเกิดขึ้นภายในหน้าต่างเฉพาะหลังการชุบ เนื่องจากการรักษาล่าช้าจะลดประสิทธิภาพลง
- วัสดุแท่งที่มีความแข็งแรงสูงโดยทั่วไปจำเป็นต้องควบคุมขั้นตอนนี้อย่างระมัดระวังมากกว่าโลหะผสมที่มีความแข็งแรงสูงมาตรฐาน
- การข้ามหรือทำให้กระบวนการอบสั้นลงเป็นสาเหตุที่พบบ่อยของความล้มเหลวเปราะที่ไม่คาดคิดในแท่งที่ผ่านการกลึงอย่างดี
การอบหลังการชุบเป็นขั้นตอนมาตรฐานที่ไม่สามารถต่อรองได้ในกระบวนการเคลือบของเราที่โรงงานในอู๋ซี เนื่องจากการเปราะของไฮโดรเจนเป็นความเสี่ยงที่ซ่อนอยู่ซึ่งจะไม่ปรากฏขึ้นระหว่างการตรวจสอบมิติหรือด้วยสายตาตามปกติ
สเปรย์ความร้อน HVOF เป็นทางเลือกที่กำลังเติบโต
เชื้อเพลิงออกซิเจนความเร็วสูงหรือ HVOF การเคลือบสเปรย์ความร้อนได้กลายเป็นหนึ่งในทางเลือกที่ใช้กันทั่วไปมากกว่าการชุบโครเมี่ยมแบบดั้งเดิมสำหรับ ก้านลูกสูบไฮดรอลิกเคลือบ การใช้งาน แทนที่จะฝากโลหะผ่านปฏิกิริยาการชุบด้วยไฟฟ้า HVOF จะพ่นทังสเตนคาร์ไบด์ที่ได้รับความร้อนหรือวัสดุที่คล้ายกันลงบนพื้นผิวแท่งด้วยความเร็วสูงมาก ทำให้เกิดการเคลือบที่มีความหนาแน่นสูงและมีความพรุนต่ำมาก กระบวนการนี้มีแนวโน้มที่จะสร้างสารเคลือบที่มีความทนทานต่อการสึกหรอได้ดีขึ้นในสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน และไม่มีความเสี่ยงต่อการเปราะของไฮโดรเจนที่เกี่ยวข้องกับการชุบด้วยไฟฟ้า
โดยทั่วไปการแลกเปลี่ยนจะอยู่ที่ต้นทุนและความพร้อมของอุปกรณ์ เนื่องจาก HVOF ต้องใช้อุปกรณ์สเปรย์พิเศษซึ่งไม่มีจำหน่ายทั่วไปเท่ากับสายการชุบโครเมี่ยมทั่วไป สำหรับการใช้งานที่สภาพแวดล้อมการทำงานมีฤทธิ์กัดกร่อนเป็นพิเศษ เช่น เครื่องจักรในเหมืองหรืองานตอกเสาเข็ม ค่าใช้จ่ายล่วงหน้าที่เพิ่มเข้ามามักจะได้รับการพิสูจน์ด้วยอายุการใช้งานที่ยาวนานกว่าอย่างมากเมื่อเทียบกับฮาร์ดโครมมาตรฐาน
การทดสอบการยึดเกาะจะกำหนดว่าการเคลือบจะคงทนจริงหรือไม่
การเคลือบสามารถตอบสนองทุกข้อกำหนดด้านความหนาและความแข็งบนกระดาษ และยังคงล้มเหลวก่อนเวลาอันควรหากการยึดเกาะระหว่างสารเคลือบและโลหะฐานไม่ได้รับการยืนยันอย่างเหมาะสม การเตรียมพื้นผิวที่ไม่ดีก่อนการเคลือบ เช่น การทำความสะอาดไม่เพียงพอหรือพื้นผิวหยาบไม่เพียงพอ อาจทำให้การเคลือบแยกออกจากกันโดยกลไกแต่เกาะติดกับพื้นผิวได้ไม่ดี ซึ่งจะปรากฏเป็นสะเก็ดหรือหลุดลอกเมื่อแท่งชิ้นงานได้รับความเครียดจากการปฏิบัติงานจริง แทนที่จะเป็นระหว่างการทดสอบแบบคงที่
| วิธีทดสอบ | สิ่งที่ยืนยันได้ |
| การทดสอบการโค้งงอ | ไม่ว่าสารเคลือบจะแตกหรือยกขึ้นภายใต้การดัดงอแบบกลไก |
| การทดสอบแบบตัดขวาง | แรงยึดเกาะระหว่างชั้นเคลือบกับโลหะฐานในระดับไมโคร |
| การทดสอบสเปรย์เกลือ | ความต้านทานการกัดกร่อนและความสมบูรณ์ของการเคลือบภายใต้การสัมผัสแบบเร่ง |
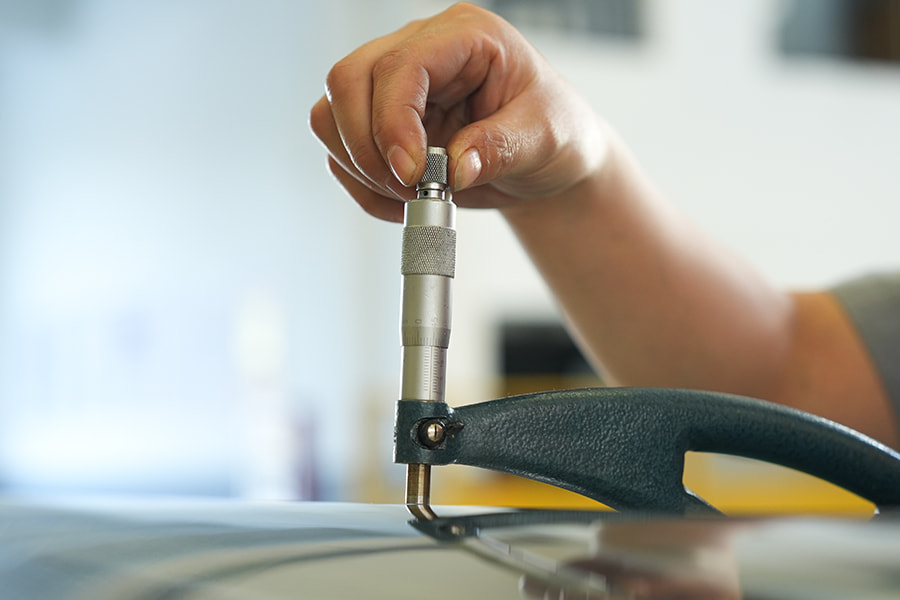
| การวัดความหนา | ความสม่ำเสมอของความลึกของการเคลือบตลอดทั้งพื้นผิวแท่ง |
การเลือกการเคลือบที่ตรงกับสภาพแวดล้อมการทำงานจริง
การเลือกสารเคลือบสำหรับก้านลูกสูบไม่ใช่การตัดสินใจขนาดเดียวสำหรับทุกคน เนื่องจากสภาพแวดล้อมการทำงานที่แตกต่างกันจะเน้นไปที่โหมดความล้มเหลวที่แตกต่างกัน การเคลือบที่ทำงานได้ดีในสภาพแวดล้อมที่แห้งและมีการกัดกร่อนต่ำอาจไม่คงทนในการใช้งานทางทะเลหรือชายฝั่ง และการเคลือบที่ปรับให้เหมาะกับความต้านทานการกัดกร่อนไม่จำเป็นต้องเป็นตัวเลือกที่ดีที่สุดสำหรับสภาพแวดล้อมที่มีการเสียดสีและมีอนุภาคหนัก เช่น การทำเหมืองแร่หรือการขุดค้น
- ฮาร์ดโครมมาตรฐานทำงานได้อย่างน่าเชื่อถือในการใช้งานในอุตสาหกรรมและเครื่องจักรก่อสร้างทั่วไปที่มีการเปิดรับแสงปานกลาง
- การเคลือบนิกเกิล-โครเมียมหรือเซรามิกมีแนวโน้มที่จะยึดเกาะได้ดีกว่าในสภาพแวดล้อมทางทะเล ท่าเรือ และชายฝั่งที่มีการสัมผัสกับเกลือสูง
- การเคลือบทังสเตนคาร์ไบด์ที่ใช้ HVOF เหมาะกับสภาพแวดล้อมที่มีฤทธิ์กัดกร่อน เช่น เครื่องจักรในเหมืองและงานตอกเสาเข็ม ซึ่งการสึกหรอของอนุภาคเป็นปัญหาหลัก
- การใช้งานที่มีความเสี่ยงต่อการกัดกร่อนและการเสียดสีรวมกัน บางครั้งจะได้ประโยชน์จากการเคลือบแบบชั้นหรือแบบผสม แทนที่จะใช้การเคลือบแบบเดียว
ทั่วทั้งโครงการอนุรักษ์น้ำ ทางทะเล และแหล่งน้ำมัน เราได้จัดหาแท่งลูกสูบไฮดรอลิกแบบเคลือบสำหรับ การจับคู่การเคลือบเข้ากับความชื้น การเสียดสี และสภาวะโหลดที่เฉพาะเจาะจง ได้สร้างความแตกต่างในอายุการใช้งานที่ใหญ่กว่าการเลือกใช้การเคลือบที่ได้รับคะแนนสูงสุดอย่างต่อเนื่อง