2026-09-02
ในโรงงาน กระบอกไฮดรอลิกที่สึกหรอจากค้อนไฮดรอลิกจะถูกถอดออก พื้นผิวของก้านแสดงรอยตามยาว มีสนิมเล็กน้อยในหลุมที่สึกกร่อน และชั้นโครเมียมลอกออกบริเวณใกล้ปลายก้าน ข้อร้องเรียนของลูกค้าไม่ใช่เรื่องใหม่: การเคลื่อนไหวที่เชื่องช้า การปนเปื้อนของน้ำมัน และการเปลี่ยนซีลซ้ำหลายครั้ง ก่อนที่คุณจะตำหนิซีลหรือท่อสูบ ให้ตรวจสอบพื้นผิวก้านลูกสูบก่อน การชุบฮาร์ดโครมยังคงเป็นวิธีการแก้ปัญหาที่ใช้กันอย่างแพร่หลายสำหรับการปกป้องก้านลูกสูบ เนื่องจากมีการผสมผสานระหว่างความแข็ง ความต้านทานการกัดกร่อน และแรงเสียดทานต่ำ ซึ่งการรักษาพื้นผิวอื่นๆ เพียงเล็กน้อยสามารถเทียบเคียงได้กับความคุ้มค่าเงิน
การชุบฮาร์ดโครมเป็นกระบวนการอิเล็กโทรดโดยวางชั้นโครเมียมบางๆ ลงบนพื้นผิวเหล็ก สำหรับก้านลูกสูบ ชั้นนี้มีงานหลักสามประการ: ทนทานต่อการสึกหรอจากการเสียดสีจากระบบซีล ปกป้องเหล็กคาร์บอนจากความชื้นและสารเคมี และรักษาแรงเสียดทานแบบไดนามิกระหว่างก้านและซีลให้ต่ำเพียงพอสำหรับการทำงานที่ราบรื่น
ชั้นโครเมียมนั้นแข็งมาก ในทางปฏิบัติ โดยทั่วไปการเคลือบฮาร์ดโครมจะมีค่า 68 ถึง 72 HRC หรือประมาณ 900–1100 HV ความแข็งนั้นเป็นสาเหตุที่ก้านชุบสามารถรองรับรอบนับแสนรอบได้โดยไม่สูญเสียเส้นผ่านศูนย์กลาง นอกจากนี้ยังช่วยให้สามารถใช้ก้านในสภาพแวดล้อมที่รุนแรงซึ่งมีฝุ่น สารกัดกร่อน และน้ำอยู่ได้
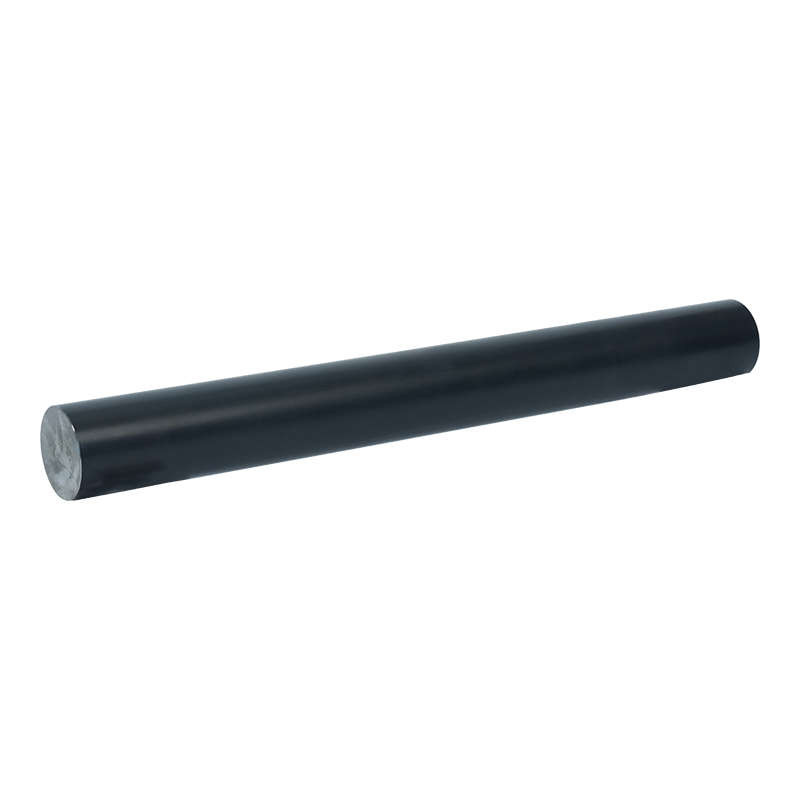
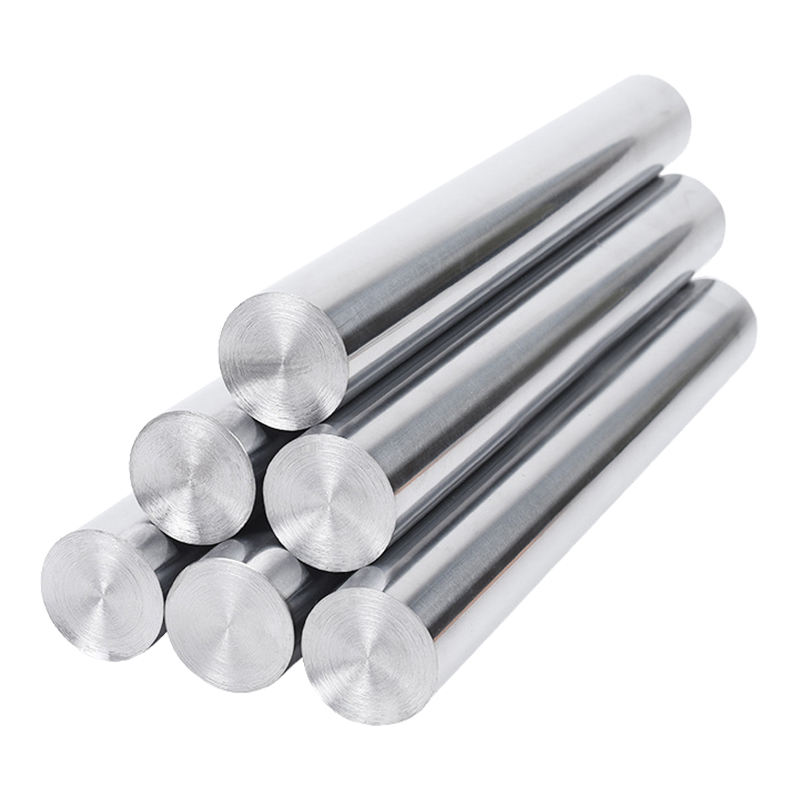
 ก้านลูกสูบชุบฮาร์ดโครมเพื่อความทนทานต่อการสึกหรอ ก้านลูกสูบนี้มีการเคลือบฮาร์ดโครมซึ่งมีความแข็งพื้นผิวสูง ให้ความทนทานต่อการสึกหรอและความทนทานเป็นเลิศในสภาพแวดล้อมที่ต้องการ นอกจากนี้ยังสามารถตกแต่งใหม่ได้โดยการชุบใหม่ จึงเป็นวิธีแก้ปัญหาที่คุ้มค่าสำหรับแท่งที่สึกหรอ ดูผลิตภัณฑ์ →
A แกนลูกสูบชุบฮาร์ดโครม ไม่ใช่แค่เรื่องความแข็งของพื้นผิวเท่านั้น การเคลือบผิวยังเป็นวิธีปฏิบัติในการตกแต่งแท่งที่ใช้แล้วใหม่อีกด้วย หากก้านชำรุดแต่ยังคงกลมอยู่ ก็สามารถชุบใหม่และกราวด์ใหม่ให้เป็นขนาดเดิมได้ ซึ่งมักจะคุ้มค่ากว่าการซื้อชิ้นส่วนใหม่
การชุบฮาร์ดโครมไม่เหมือนกันทั้งหมด ความแตกต่างระหว่างไม้เรียวที่มีอายุสองปีกับไม้ที่มีอายุสิบปีมักจะอยู่ที่ค่าที่วัดได้ไม่กี่ค่า นี่คือข้อกำหนดที่คุณควรตรวจสอบกับซัพพลายเออร์
| ข้อมูลจำเพาะ | ช่วงทั่วไป | สิ่งที่ส่งผลกระทบ |
|---|---|---|
| ความแข็งของการเคลือบ | 68–72 HRC (ประมาณ 900–1100 HV) | ทนต่อการสึกหรอและอายุการใช้งานการเสียดสี |
| ความหนาของการเคลือบ | 10–30 µm สำหรับบริการมาตรฐาน 30–50 µm สำหรับสภาวะงานหนัก | การป้องกันการกัดกร่อน ขอบสึกหรอ และอายุการใช้งานโดยรวม |
| ความหยาบผิว (Ra) | 0.1–0.2 µm หลังจากการขัดเงา | ความเข้ากันได้ของซีลและพฤติกรรมการเสียดสี |
| การยึดเกาะของการเคลือบ | ไม่มีการหลุดล่อนหรือการลอกในการทดสอบการโค้งงอ 90° | ความทนทานในระยะยาวภายใต้โหลดแบบไดนามิก |
| ความอดทนของเส้นผ่าศูนย์ | h7 หรือช่วงแบบกำหนดเองที่แคบกว่า ซึ่งตรงกับไกด์และซีล | พอดีกับประสิทธิภาพของกระบอกสูบและซีล |
เมื่อซัพพลายเออร์ไม่สามารถระบุตัวเลขเหล่านี้ได้ แสดงว่าคุณกำลังซื้อของที่ไม่ทราบ ขอวิธีทดสอบหรือมาตรฐานภายในที่อยู่เบื้องหลังแต่ละค่า คันเบ็ดที่ตรงตามช่วงเหล่านี้มีแนวโน้มที่จะมีอายุการใช้งานที่คาดการณ์ได้ดีกว่า
ก่อนที่โครเมียมจะไปถึงเหล็ก จะต้องตัดเฉือนแกนให้ได้เส้นผ่านศูนย์กลางและผิวสำเร็จที่ถูกต้อง โดยปกติแล้วกระบวนการชุบจะรวมถึงการล้างไขมัน การทำความสะอาดด้วยกรด การกัดกรดแบบย้อนกลับ การสะสมของอ่างโครเมียม การล้าง และการขัดขั้นสุดท้าย แต่ละขั้นตอนส่งผลต่อการยึดเกาะขั้นสุดท้ายและการกระจายความหนา
โดยผู้ผลิตที่มีประสบการณ์ กระบวนการนี้จะถูกควบคุมด้วยอุปกรณ์เฉพาะ ตัวอย่างเช่น เครื่องเจียร CNC และเครื่องขัด CNC ถูกนำมาใช้เพื่อให้ได้เครื่องจักรที่ต้องการความแม่นยำก่อนการชุบ สายการผลิตการชุบด้วยไฟฟ้าเพื่อสิ่งแวดล้อมอันชาญฉลาดช่วยรักษาเคมีในการอาบน้ำที่สม่ำเสมอ ซึ่งส่งผลโดยตรงต่อความแข็งและความสม่ำเสมอของการเคลือบ นี่คือเหตุผลหนึ่งว่าทำไมก้านที่มีข้อกำหนดเฉพาะของวัสดุเดียวกันจึงสามารถทำงานแตกต่างจากซัพพลายเออร์รายหนึ่งไปยังอีกรายหนึ่งได้
โดยปกติการควบคุมคุณภาพจะดำเนินการเป็นชุด ซัพพลายเออร์ที่ดีจะตรวจสอบความหนาของการเคลือบด้วยเกจวัดความหนาแบบแม่เหล็ก วัดความแข็งของตัวอย่าง ดำเนินการทดสอบการยึดเกาะ และอาจตรวจสอบความพรุน ขอใบรับรองความสอดคล้องหรือรายงานการทดสอบเมื่อคุณซื้อ
การชุบฮาร์ดโครมเป็นพื้นฐาน แต่ไม่ใช่ทางเลือกเดียวเท่านั้น ทางเลือกมักขึ้นอยู่กับสภาพแวดล้อมและเป้าหมายต้นทุน
สำหรับอุปกรณ์ทางทะเลหรืออุปกรณ์ที่มีความชื้นสูง การเคลือบดูเพล็กซ์ เช่น โครเมียมสีขาวน้ำนม ตามด้วยฮาร์ดโครม เป็นที่นิยม ชั้นด้านล่างสีขาวนวลช่วยเพิ่มความทนทานต่อการกัดกร่อน ในขณะที่ชั้นบนสุดโครเมียมแข็งช่วยรักษาพื้นผิวสึกหรอ การรวมกันนี้เป็นเรื่องปกติสำหรับอุปกรณ์นอกชายฝั่งและท่าเรือ
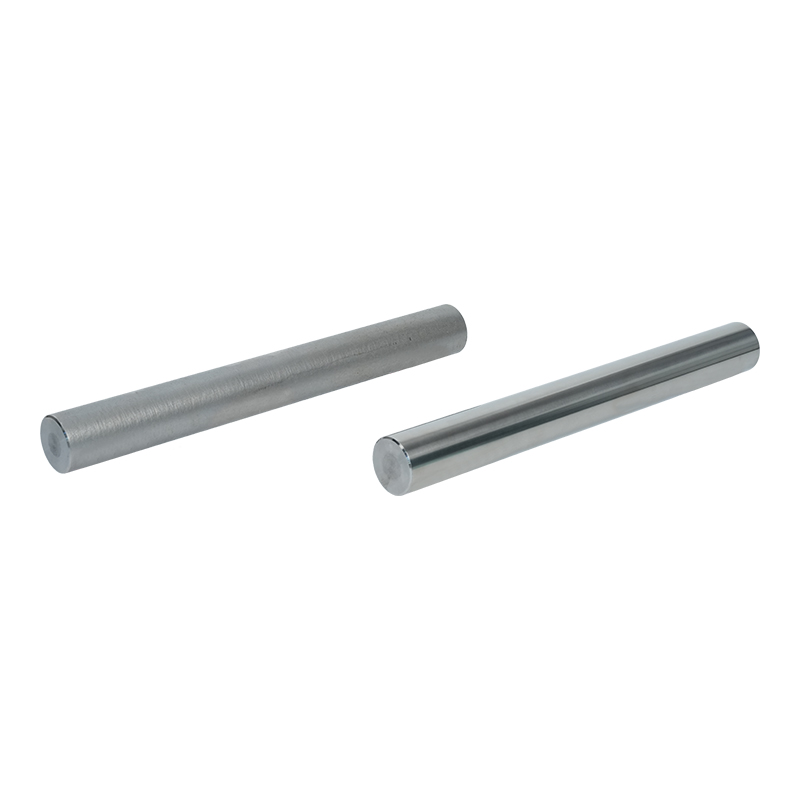
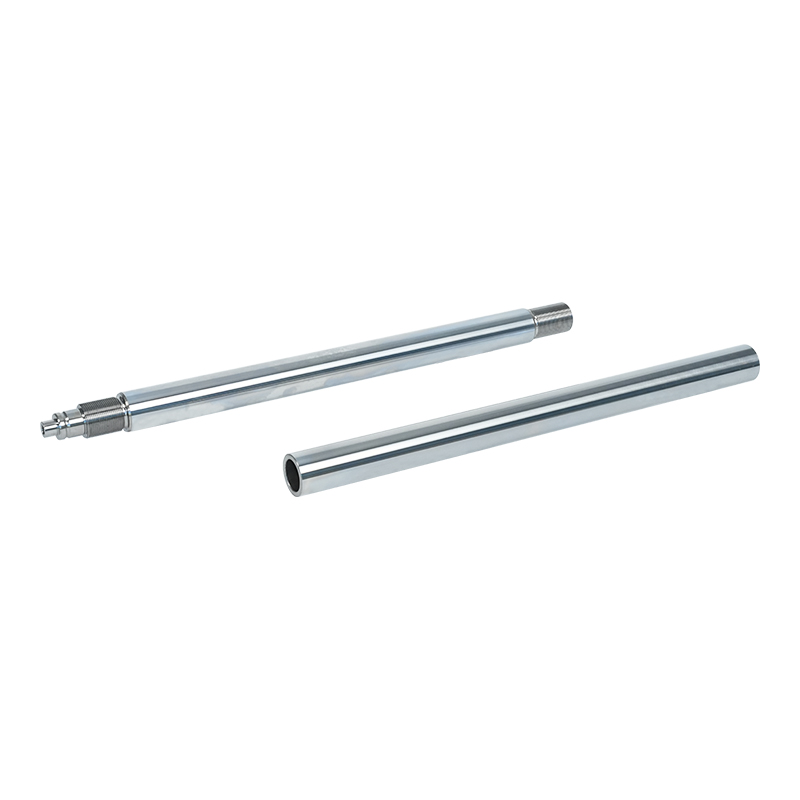 ก้านลูกสูบไฮดรอลิกเคลือบโครเมียมขาวและฮาร์ดโครม ก้านลูกสูบนี้ผสมผสานชั้นด้านล่างสีขาวน้ำนมเข้ากับชั้นบนสุดของโครเมียมแข็ง ให้ความต้านทานการกัดกร่อนที่ดีขึ้นสำหรับการใช้งานในทะเลหรือที่มีความชื้นสูง ในขณะที่ยังคงความต้านทานการสึกหรอเพื่อประสิทธิภาพที่เชื่อถือได้ ดูผลิตภัณฑ์ →
อีกเส้นทางหนึ่งที่เป็นที่ยอมรับคือนิกเกิลบวกโครเมียมแข็ง ชั้นนิกเกิลมีความต้านทานต่อสารเคมีได้ดีกว่า โดยเฉพาะอย่างยิ่งในสภาพแวดล้อมที่เป็นกรดหรืออุณหภูมิสูง ระบบการเคลือบนี้มักถูกกำหนดไว้สำหรับการแปรรูปแร่และการใช้งานไฮดรอลิกบางอย่าง
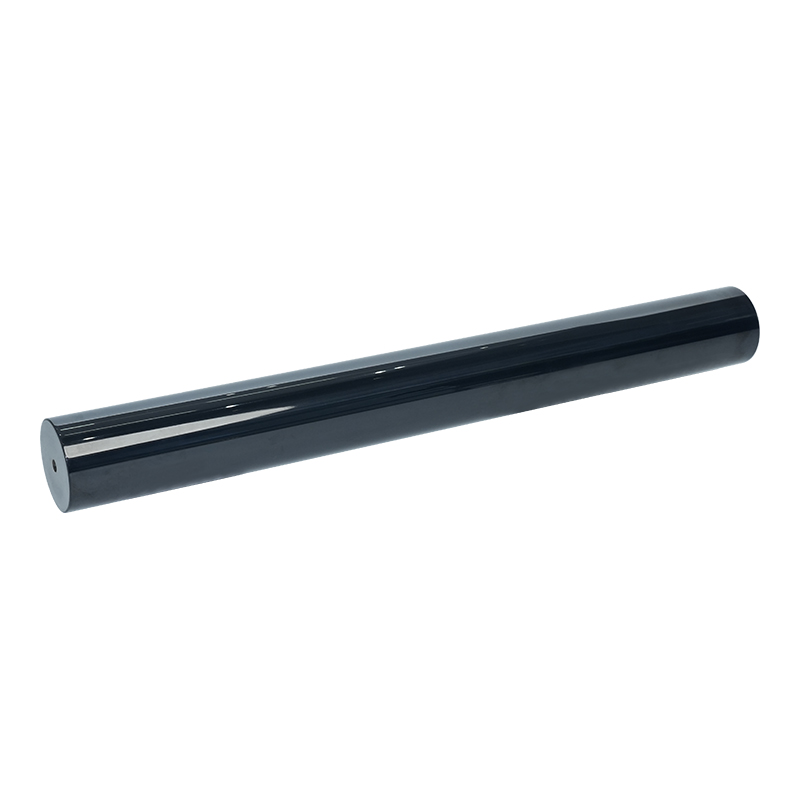
แกนลูกสูบไฮดรอลิกเคลือบนิกเกิลและฮาร์ดโครเมียม ด้วยชั้นนิกเกิลด้านล่างและชั้นบนสุดของโครเมียมแข็ง ก้านลูกสูบนี้ช่วยเพิ่มความทนทานต่อสารเคมีในสภาพแวดล้อมที่เป็นกรดหรืออุณหภูมิสูง ทำให้เหมาะสำหรับการแปรรูปแร่และระบบไฮดรอลิกที่มีความต้องการสูง ดูผลิตภัณฑ์ → ทางเลือกอื่น เช่น การเคลือบเซรามิก การหุ้มด้วยเลเซอร์ และ QPQ จะถูกเลือกเมื่อการใช้งานต้องการความแข็งที่สูงขึ้น ความต้านทานความร้อนที่ดีขึ้น หรือเคมีของพื้นผิวที่แตกต่างไปจากเดิมอย่างสิ้นเชิง สิ่งเหล่านี้มีความเชี่ยวชาญมากกว่าและมักจะมีราคาแพงกว่าฮาร์ดโครม สำหรับกระบอกไฮดรอลิกหลายรุ่น ความสมดุลด้านราคาและประสิทธิภาพยังคงสนับสนุนการชุบฮาร์ดโครม
ก้านลูกสูบชุบฮาร์ดโครมถูกใช้ในทุกที่ที่กระบอกสูบไฮดรอลิกหรือนิวแมติกเผชิญกับการเคลื่อนไหวอย่างต่อเนื่องและสภาวะการลงโทษ ภาคส่วนหลัก ได้แก่ เครื่องจักรก่อสร้าง อุปกรณ์เหมืองแร่ โรงงานโลหะ เครื่องจักรท่าเรือและเรือ โครงการอนุรักษ์น้ำ และอุปกรณ์บ่อน้ำมัน เกลียวทั่วไปคือรอบการทำงานสูง การปนเปื้อนที่มีฤทธิ์กัดกร่อน และการสัมผัสกับส่วนประกอบต่างๆ
ซัพพลายเออร์ที่ทำงานโดยตรงกับผู้ผลิตอุปกรณ์จะเข้าใจความต้องการของอุตสาหกรรมเหล่านี้ได้ดีขึ้น ตัวอย่างเช่น ผู้ผลิตที่มีความสัมพันธ์กับผู้ผลิตเครื่องจักรก่อสร้างชั้นนำจะคุ้นเคยกับเกณฑ์ความคลาดเคลื่อนและข้อกำหนดในการทดสอบสำหรับกระบอกสูบของรถขุด ประสบการณ์ประเภทนี้จะแสดงออกมาในความสม่ำเสมอของแท่งที่ส่งมอบ
เพื่อหลีกเลี่ยงเรื่องไม่คาดคิดที่มีค่าใช้จ่ายสูง โปรดคำนึงถึงประเด็นเหล่านี้
ขั้นแรก กำหนดสภาพแวดล้อมการทำงาน ถังสัมผัสกับน้ำทะเล น้ำจากเหมืองที่เป็นกรด หรือมีความชื้นสูงหรือไม่? คำตอบจะเป็นตัวกำหนดความหนาของชั้นเคลือบและฮาร์ดโครมชั้นเดียวจะเพียงพอหรือไม่
ประการที่สอง ระบุความอดทน การชุบฮาร์ดโครมช่วยเพิ่มความหนาที่วัดได้ให้กับก้าน หากคุณต้องการเส้นผ่านศูนย์กลางที่เสร็จแล้ว 40 มม. ความหนาของการชุบต้องรวมอยู่ในค่าเผื่อการเจียรด้วย นี่คือจุดที่ซัพพลายเออร์ที่มีประสบการณ์จะช่วยคุณประหยัดเวลา
ประการที่สาม ดูเอกสารประกอบ ผู้ผลิตแท่งที่เชื่อถือได้ควรสามารถจัดเตรียมใบรับรองวัสดุ รายงานความหนาของการชุบ และการรับรองระบบคุณภาพ เช่น ISO 9001 และ ISO 14001 การรับรองเหล่านี้บ่งชี้ว่าซัพพลายเออร์มีกระบวนการที่ได้รับการควบคุมและทำซ้ำได้
ประการที่สี่ พิจารณาต้นทุนรวม ไม่ใช่ราคาต่อหน่วย คันเบ็ดที่มีโครเมียมหนาขึ้นและขัดเงาอาจมีค่าใช้จ่ายล่วงหน้ามากกว่าแต่สามารถยืดอายุการใช้งานได้หลายครั้ง ในเครื่องจักรกลหนัก การซ่อมแซมโดยไม่ได้วางแผนเพียงครั้งเดียวสามารถประหยัดต้นทุนเริ่มแรกจากก้านที่ถูกกว่าได้อย่างง่ายดาย
สุดท้ายยืนยันกำลังการผลิต หากคุณต้องการจัดหาก้านลูกสูบอย่างสม่ำเสมอ โปรดสอบถามเกี่ยวกับขนาดโรงงานของซัพพลายเออร์และการวางแผนการผลิต ผู้ผลิตที่มีโรงงานขนาดใหญ่กว่าและมีห่วงโซ่กระบวนการหลายขั้นตอนสามารถให้เวลาในการผลิตที่เชื่อถือได้มากขึ้น
การเลือกก้านลูกสูบชุบฮาร์ดโครมไม่ใช่การฝึกเลือกราคาต่ำสุด มันเป็นเรื่องของการจับคู่การเคลือบให้เข้ากับสภาพการทำงานของคุณ และไว้วางใจให้พันธมิตรควบคุมกระบวนการได้จริง เมื่อชุบก้านอย่างถูกต้อง มันจะกลายเป็นส่วนประกอบเงียบที่ช่วยให้ระบบไฮดรอลิกของคุณทำงานวันแล้ววันเล่า
ติดต่อเรา
+86-137-0618-5800
เลขที่ 3 ถนน Dujuan West เมือง Hudai เขต Binhu เมืองอู๋ซี มณฑลเจียงซู
ได้รับการติดต่อ
มือถือ